PTFE-belagd rörbeläggning och vidhäftningstestning - Del 1
News Details
Introduktion: Varför yttre färg är viktig
När köpare söker efter högkvalitativa PTFE-fodrade rör och PTFE-fodrade rörfittings, är fokus nästan alltid på insidan. Alla vet att det inre fluoropolymerlagret (PTFE) fungerar som en oövervinnerlig sköld mot starka surar, hårda alkaliska ämnen och giftiga kemikalier.
Men det finns en lika viktig fråga som många projekteringjörer glömmer: Vad skyddar det yttre stålrøret?
I typiska kemiska processanläggningar, gödsel fabriker och havs hamnar är den omgivande luften extremt hårddragen. Den är fylld med atmosfärisk fukt, hög fuktighet, saltspray och subtila sura damper. Om det yttre stålrøret inte skyddas ordentligt kommer det att börja rusta från utsidan. Med tiden kan allvarlig yttre korrosion förstöra stålskalet, vilket tvingar till en dyr anläggningsstoppning – även om den inre PTFE-fodringen fortfarande är perfekt intakt.
För att förhindra detta genomgår varje batch PTFE-fodrade rör tillverkade i vår anläggning en sträng, flerstegs beläggningstestprocess. Här är en tydlig, steg-för-steg-beskrivning av hur vi säkerställer att dina rör förblir skyddade både inifrån och utifrån.
Steg 1: Ytpreparering (Skapa "Velcro-effekten")
Har du någonsin försökt att klistra på standardklisterband på ett helt slätt glasblad? Det lossnar med nästan noll ansträngning. Men om du klistrar på samma band på en lätt grövre textil, fäster det hårt.
Samma regel gäller för målning av stålrör. Du kan inte bara spruta flytande färg på en slät kolstålrör och förvänta dig att den håller fast i 10 eller 15 år.
-
Slitageblåsning: Innan någon färg berör metallen, blåses råa stålrör med små höghastighets slitagepartiklar. Denna process blåser omedelbart bort all vallskala, mörk oxidation, smuts och mikroskopiska rustfläckar.
-
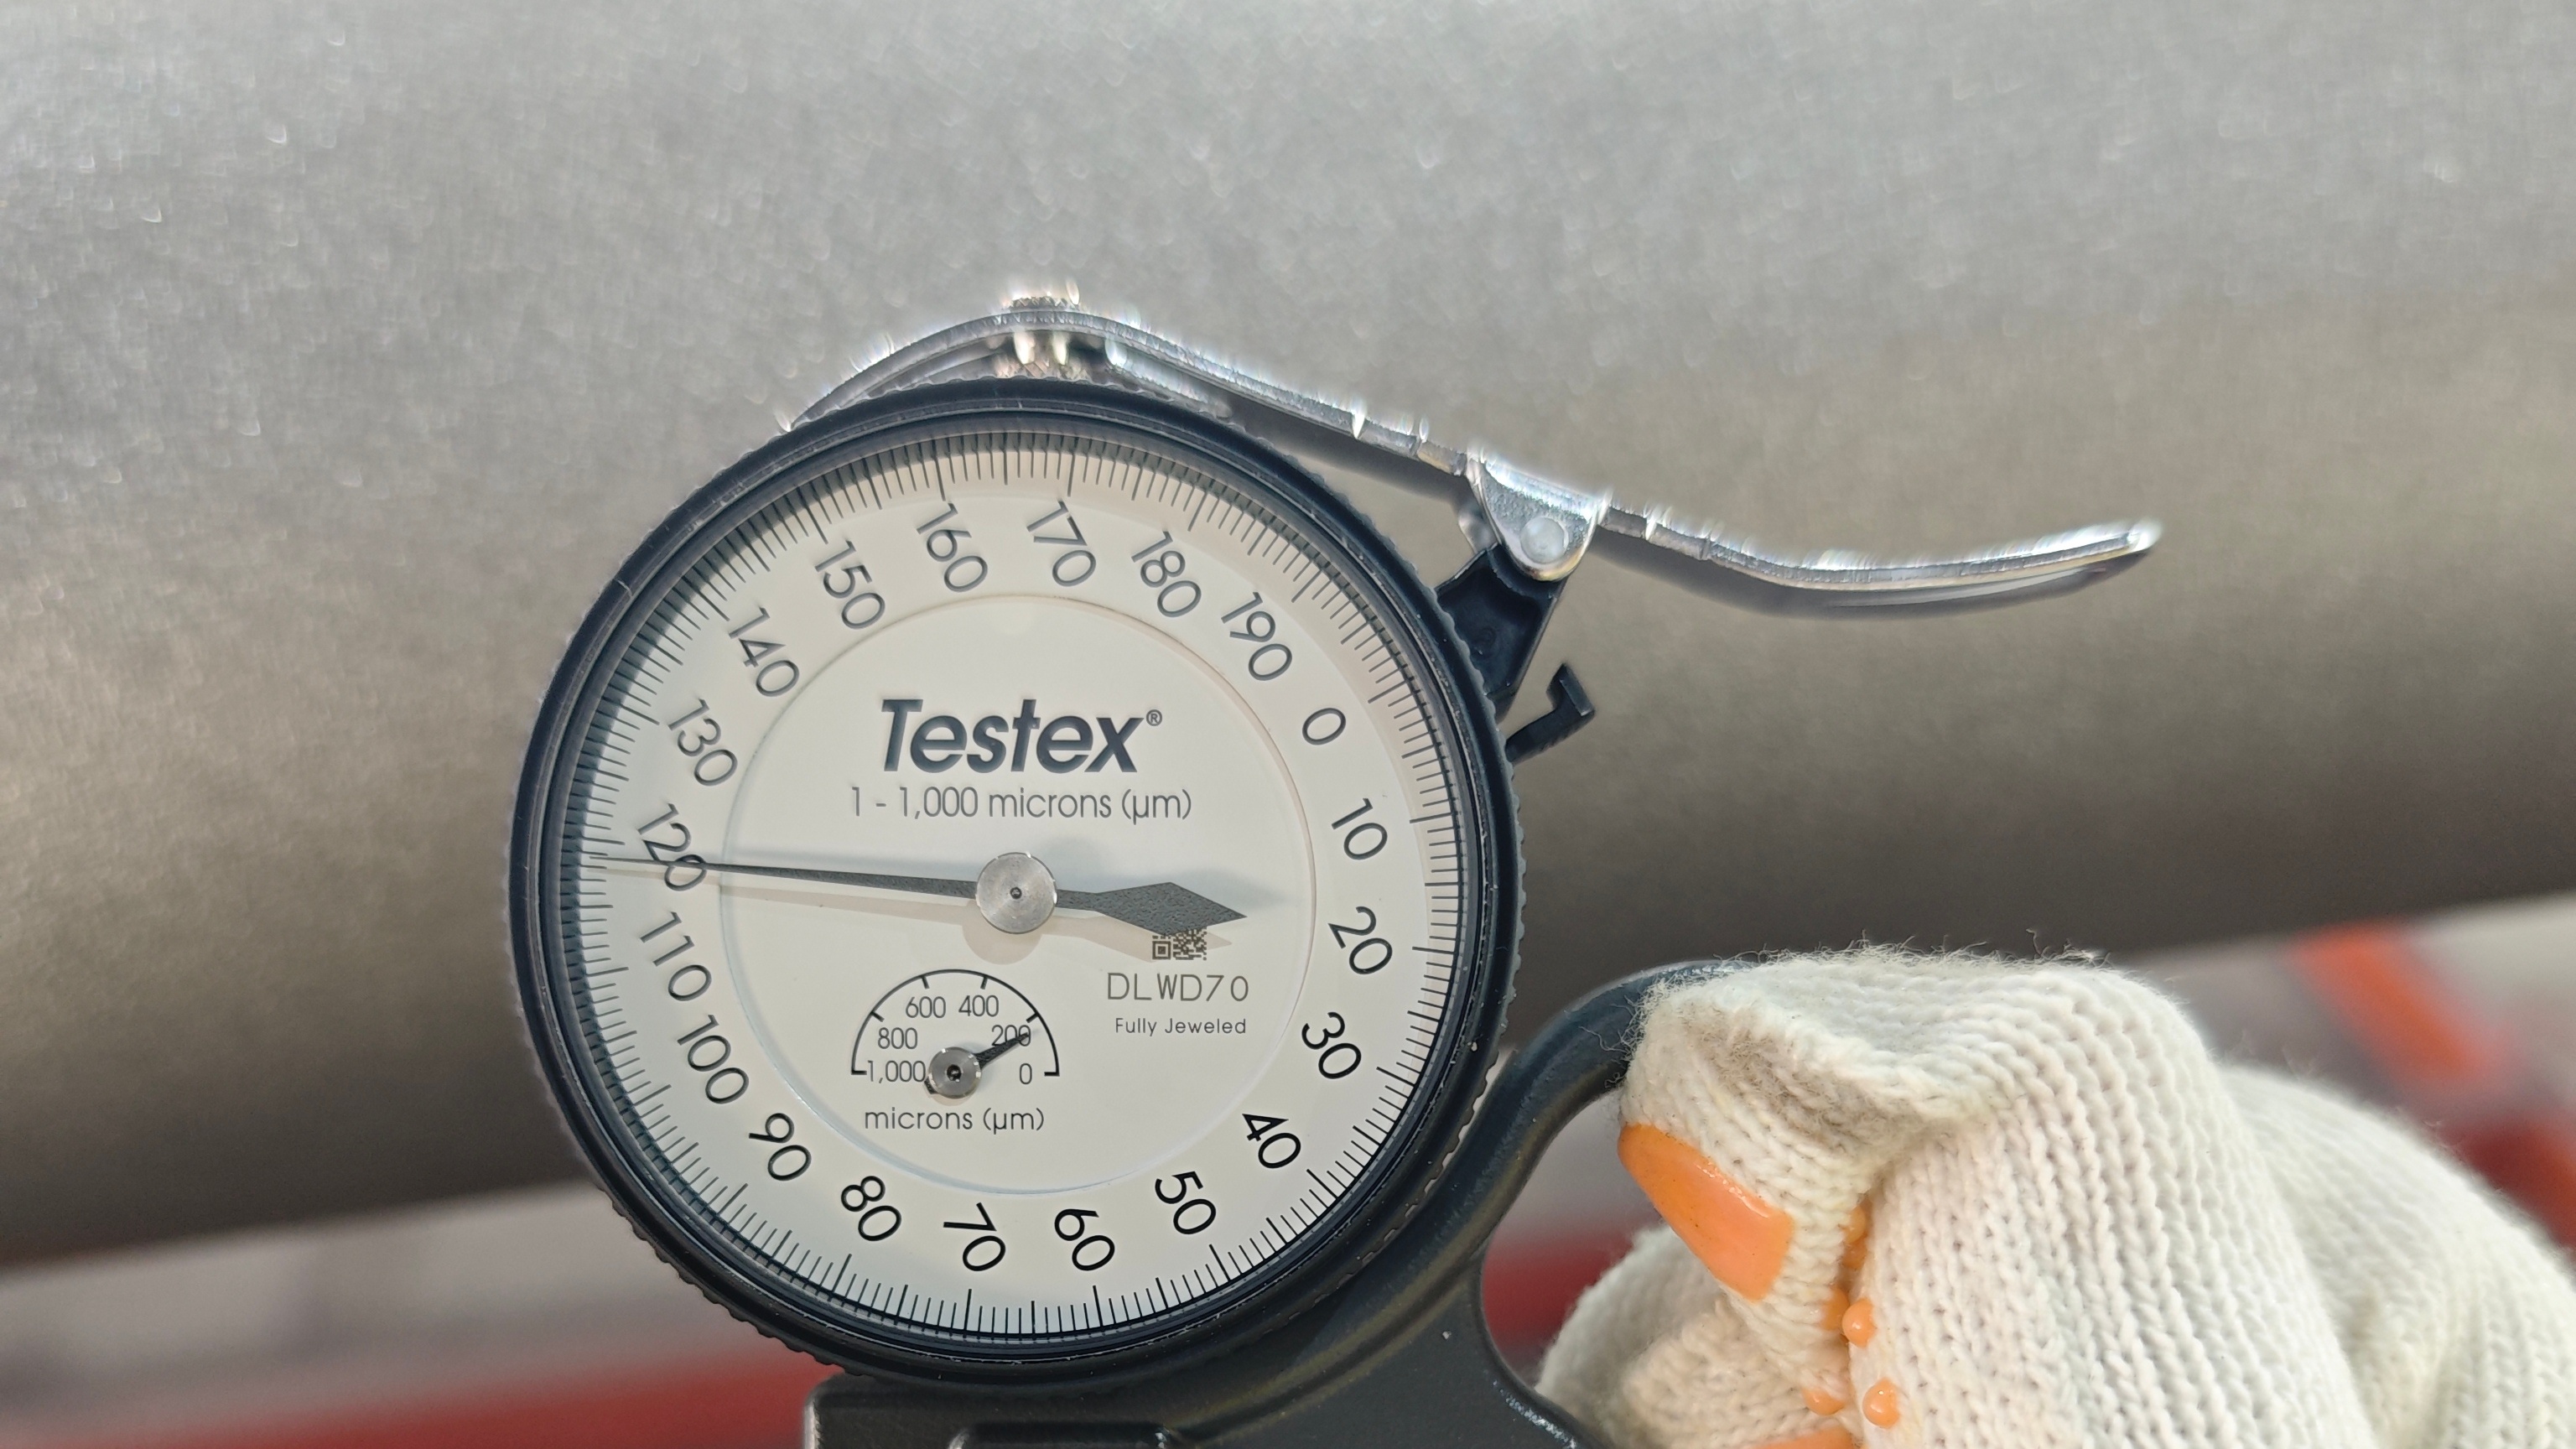
Mätning av ytprofil: Efter blåsningen använder våra kvalitetskontroll (QA) inspektörer specialiserad Testex Replica Tape som trycks mot metallytan och mätt med en precisionstjockleksmätare.
-
Målet: Vi säkerställer att stålytan uppnår en kontrollerad, jämn mikrogrovhet. Dessa mikrogropar fungerar som små mekaniska "hakar" (precis som Velcro) som gör att det första färgskiktet kan bita djupt in i metallen.
Steg 2: Laboratorie-pulloff-adhesionstest
Hur kan vi vara 100% säkra på att färgen inte kommer att flaka av när dina arbetare installerar rörnen på plats, eller när rörnen upplever extrema temperaturförändringar på sommar och vinter?
Vi testar det i vårt laboratorium med en destruktiv pulloff-testmetod!
-
Testuppställning: Tillsammans med dina faktiska produktionsrör förbereder vi matchande ståltestplattor som går igenom exakt samma slitageblåsning och målningsprocess.
-
Limning av studs: Små runda metallstuds (kallade dollies) limmas fast på den målade testplattan med högstyrka industriell epoxi. Vi låter limet härda helt tills det är rockfast.
-
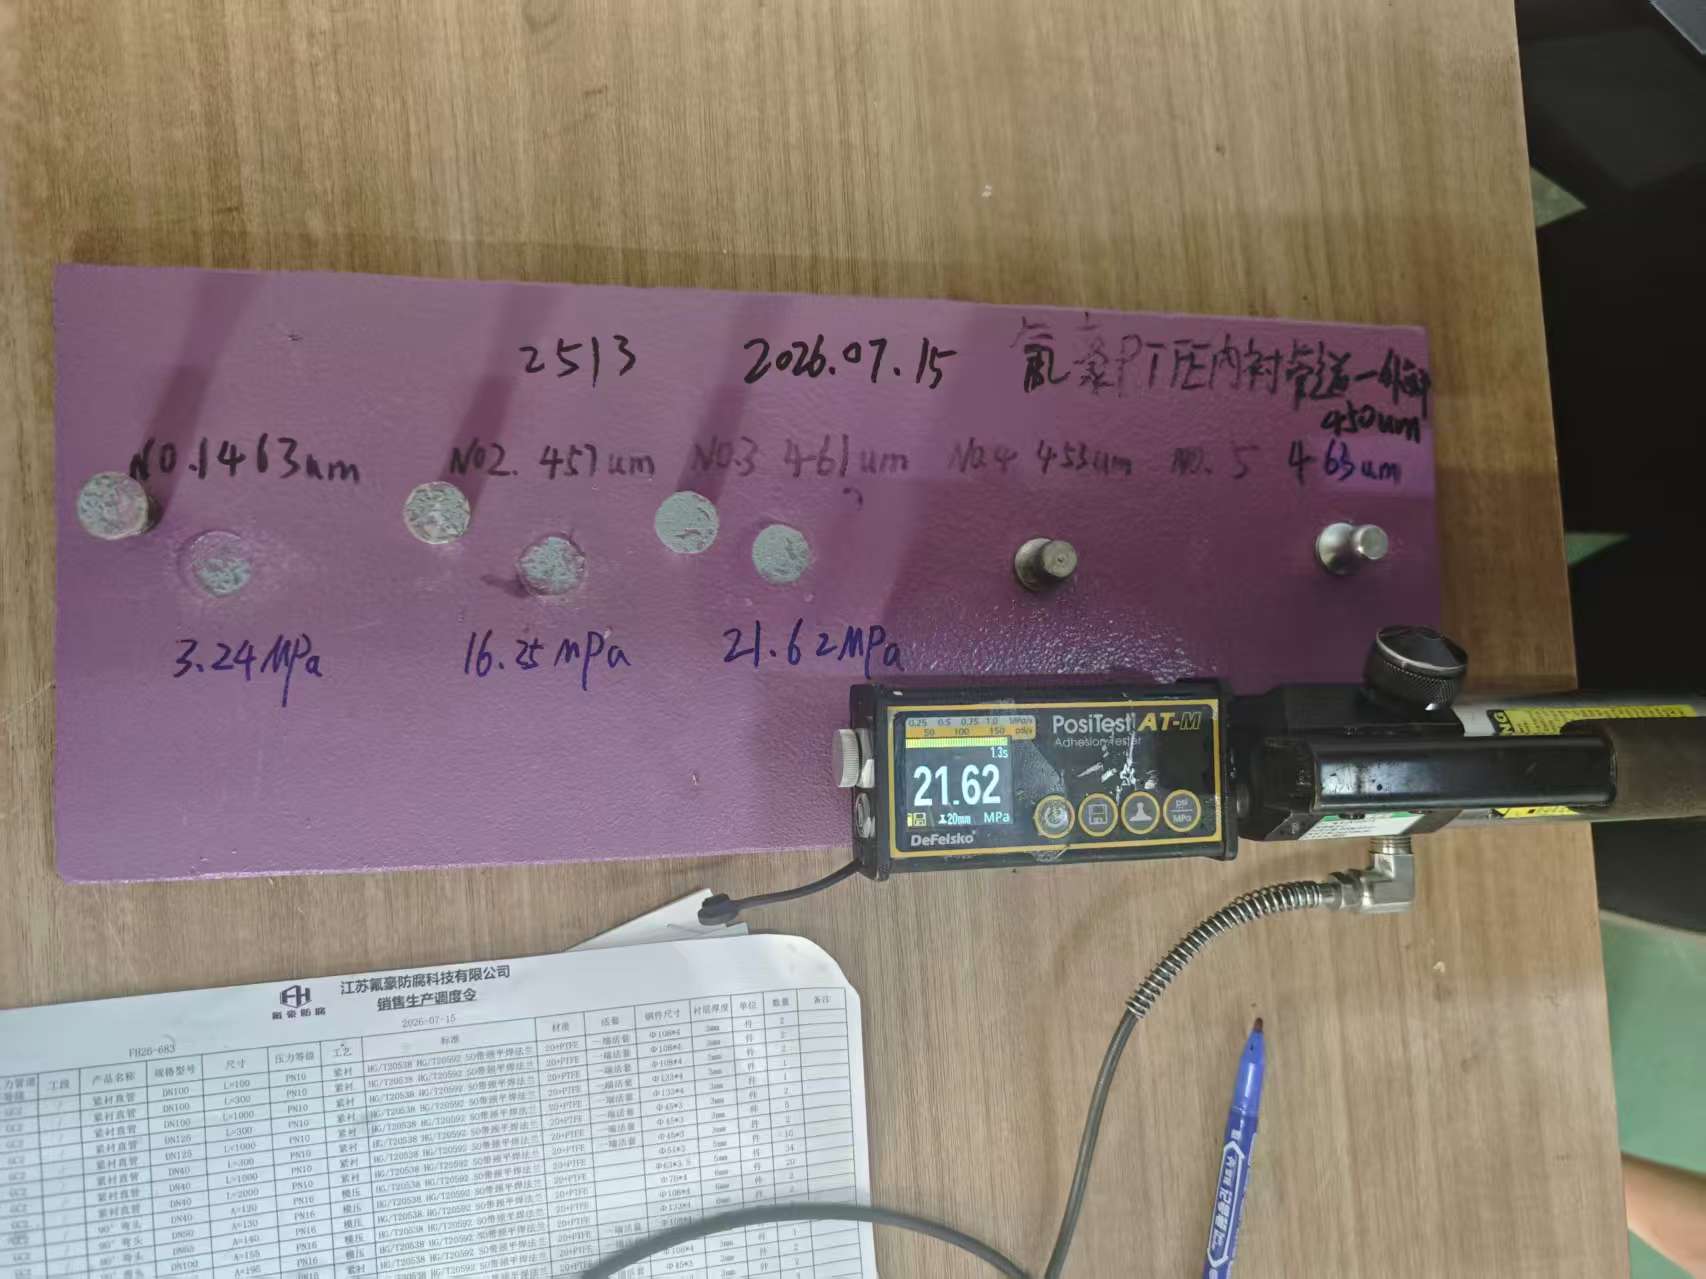
Pulltestet: Vår QA-tekniker fäster ett specialiserat hydrauliskt verktyg (en PosiTest Adhesion Tester) på metallstuden och vrider långsamt upp dragkraften rakt uppåt.
-
Resultatet: Maskinen mäter den exakta kraften som behövs för att riva färgen från stållet. Medan standard kommersiell målning kan lossna vid lägre tryck, håller våra högpresterande beläggningar starkt upp till 20 MPa eller högre. Det betyder att det krävs en enorm kraft innan bindningen ens tänker brytas.
Steg 3: Mätning av torrfilms tjocklek (DFT)
Om ett färgskikt appliceras för tunt kan syre och fukt långsamt tränga igenom mikroskopiska pinholes över tid, vilket orsakar dold rust under färgen. Å andra sidan, om färgen appliceras för tjockt i en enda skiva, kan den spricka när den torkar. Att hitta den exakta rätta balansen är avgörande.
-
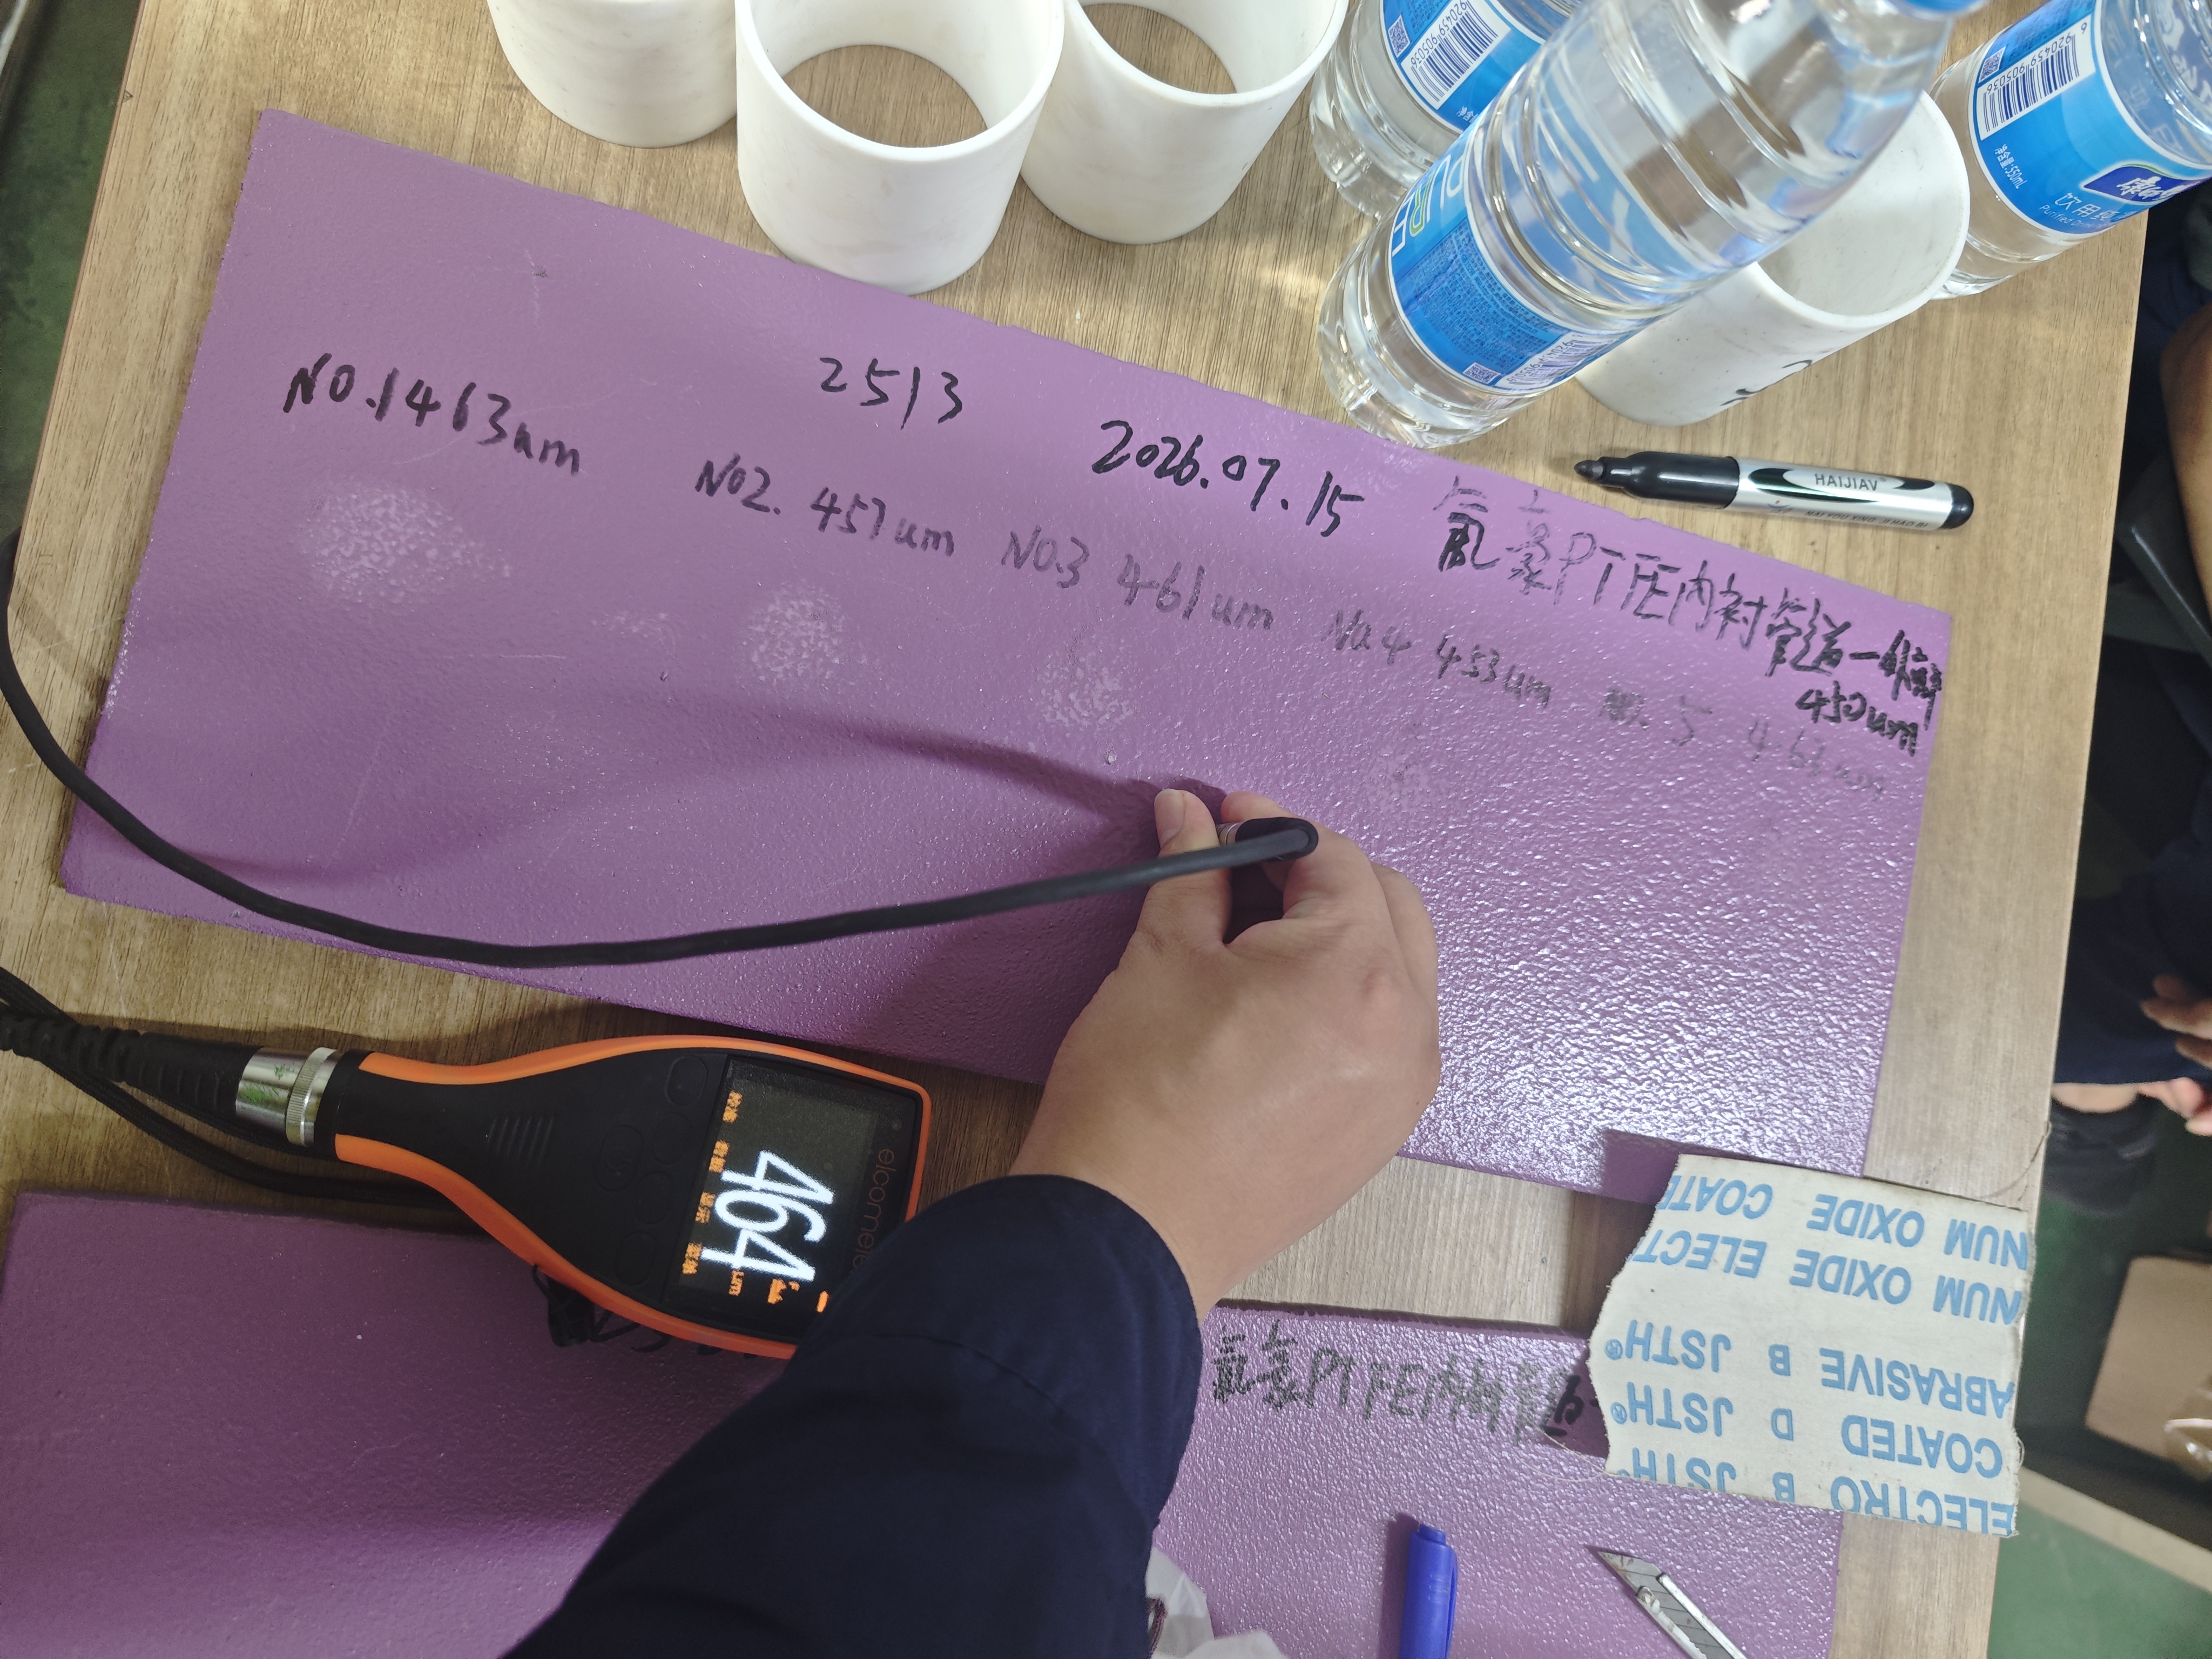
Digitala mätare kontroller: Inspektörer använder en handhållen digital magnetisk mätare (såsom en Elcometer digital mätare) för att testa färg tjocklek på dussintals olika punkter över rörkroppen, flänsnecks och svejsningsfogar.
-
Konsekvent målintervall: För tunga kemiska anläggningsmiljöer upprätthåller vi en total torrfilms tjocklek runt 400 till 460 mikrometer.
-
Fullständig täckningsgaranti: Genom att testa flera punkter på varje enskild spool, garanterar vi att det inte finns några "tunt punkter" som lämnas exponerade för atmosfärisk korrosion.
Praktiska fördelar för inköpschefer
Genom att genomdriva dessa rigorösa laboratorium- och fabriktester levererar vi konkreta fördelar för din projekt tidlinje och budget:
-
Ingen oväntad underhåll: Du behöver inte skicka målare upp på skåpstativ för att repetera rustade yttre rör varannan år.
-
Matchande servicetid: Yttre stålskyddet är byggt för att matcha den långa, pålitliga livslängden av den interna PTFE-fodringen.
-
Fullständig kvalitetsspårbarhet: Varje testresultat – från ytprofil djup till slutlig färg tjocklek – dokumenteras och bifogas till dina batchinspektion certifikat.
Vad kommer nästa?
Att testa färg tjocklek och adhesion är bara hälften av historien. När färgen har torkat helt, hur skyddar vi dessa tunga spools under havs transport så att de anländer till din arbetsplats utan en enda rep?
Del 2 för att upptäcka våra slutliga beläggningskontroller, flänsseglingsskydd och internationella exportpaketeringsarbetsflöden!


